35号钢轧制方式揭秘 从钢坯到成品的钢压延加工全流程
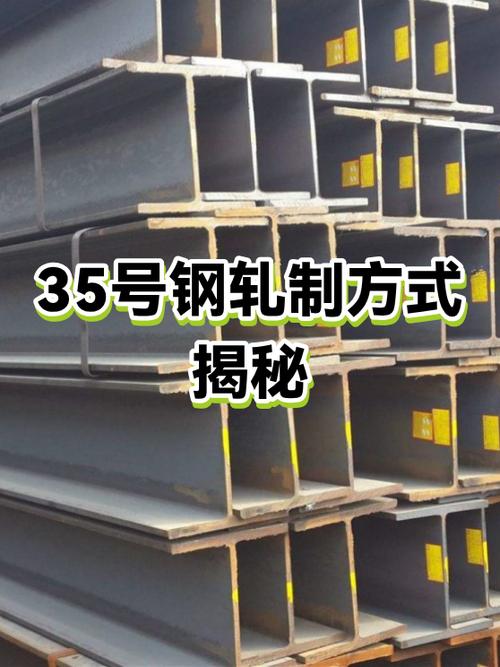
35号钢是一种优质碳素结构钢,因其良好的塑性、韧性和一定的强度,被广泛用于制造齿轮、轴、连杆、紧固件等机械零件。而将35号钢钢坯加工成所需形状和性能的钢材,核心工艺就是钢压延加工——即通过轧制、锻压、挤压等方式使金属产生塑性变形。本文聚焦于35号钢的轧制方式,揭秘其从钢坯到成品的压延加工全流程。
一、35号钢的轧制前准备
35号钢的轧制通常以连铸坯或初轧坯为原料。轧制前需进行表面清理(如火焰清理、剥皮)以去除氧化皮和缺陷,并依据成品尺寸计算合理的压下规程。钢坯加热是关键环节:在加热炉中缓慢加热至1050~1200℃,保温足够时间,以保证内外温度均匀、组织完全奥氏体化,同时避免过热过烧。
二、35号钢的主要轧制方式
根据产品形态不同,35号钢的轧制方式可分为以下几类:
1. 热轧棒材与线材轧制
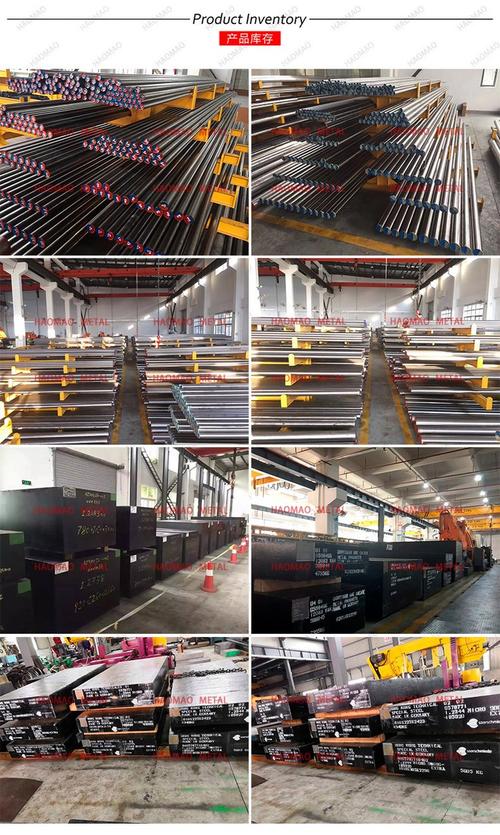
这是35号钢最常见的压延加工方式。钢坯经粗轧机组(如二辊可逆式轧机)反复轧制,延伸变形,再进入中轧和精轧机组(平立交替或活套式轧机)。孔型系统通常采用椭圆-圆孔型系统,保证轧件尺寸精确、表面质量好。终轧温度控制在850~950℃,轧后空冷或堆冷。热轧棒材直径为Φ16~250mm,线材直径为Φ5.5~16mm,用于后续冷拔或直接切削加工。
2. 控轧控冷(TMCP)
为了细化晶粒、提高强韧性,部分35号钢采用控轧控冷工艺:降低终轧温度至800℃左右,轧后立即进行水冷或风冷,抑制晶粒长大,获得细珠光体+铁素体组织。这种方式可减少后续热处理能耗,同时改善切削性能。
3. 冷轧与冷拔
对于尺寸精度高、表面光洁的35号钢钢丝、银亮钢棒,常采用冷轧或冷拔。热轧原料先经酸洗、磷化、皂化处理,然后在拉拔机或冷轧管机上进行多道次变形,总压下量60%~80%。冷加工会产生加工硬化,需中间退火(再结晶退火,680~720℃)恢复塑性。成品尺寸公差可控制在±0.02mm以内,用于精密机械零件。
4. 锻造与挤压
对于大型轴类或异型截面零件,35号钢可采用自由锻或模锻,也可用挤压机生产管材或型材。挤压时需将钢坯加热至1100~1150℃,在挤压筒内变形,适合生产小批量、多品种的35号钢管。
5. 特殊轧制:横轧与斜轧
35号钢圆钢也可用横轧(如三辊斜轧)生产热轧钢球或周期断面钢材;斜轧穿孔用于生产无缝钢管毛管管坯,但后续需轧管和定径。
三、轧制后的冷却与热处理
轧制后的35号钢组织为铁素体+珠光体,硬度约170~210HB。根据用途不同,需进行不同冷却:
- 空冷:用于一般结构件,保持良好塑性。
- 堆冷:缓慢冷却,防止白点,用于大断面钢材。
- 控制冷却:通过风冷或雾冷细化珠光体片层,提高强度。
若需更高综合性能,还需正火(870~900℃空冷)或调质(淬火+高温回火)。
四、35号钢压延加工的关键质量控制点
- 加热温度与时间:防止脱碳层过深(一般≤0.3mm),避免晶粒粗大。
- 孔型设计:合理分配延伸系数,避免耳子、折叠、裂纹等缺陷。
- 轧制速度与温度匹配:防止终轧温度过低导致混晶。
- 冷却均匀性:避免因冷却不均产生弯曲或内应力。
- 尺寸精度:通过激光测径、在线探伤实时监控。
五、
35号钢的轧制工艺是钢压延加工技术的典型代表。从热轧棒线材到冷拔精密材,每一种轧制方式都针对特定成品需求设计和优化。掌握坯料加热、孔型轧制、控温冷却等要点,才能确保35号钢成品的力学性能与表面质量。随着连铸连轧、无头轧制、智能控冷等新技术的推广,35号钢的压延加工将更加高效、节能与精准。