不锈钢卡压管的生产过程 从钢压延加工到精密管件
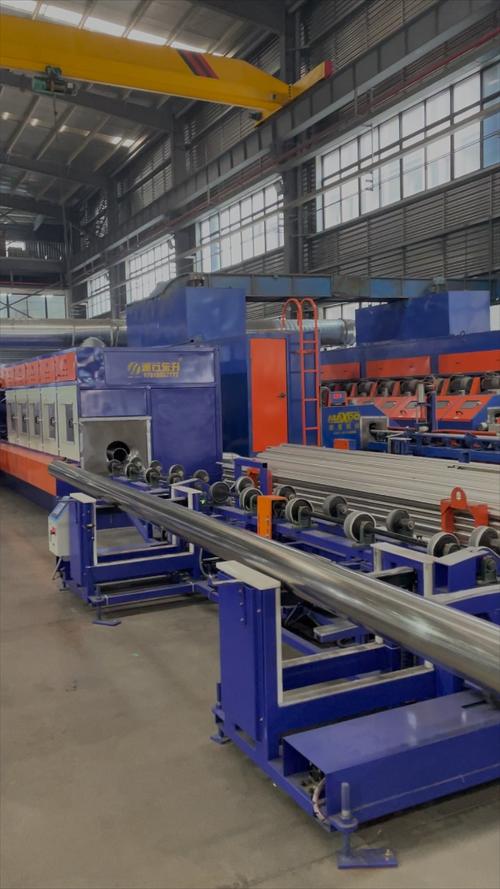
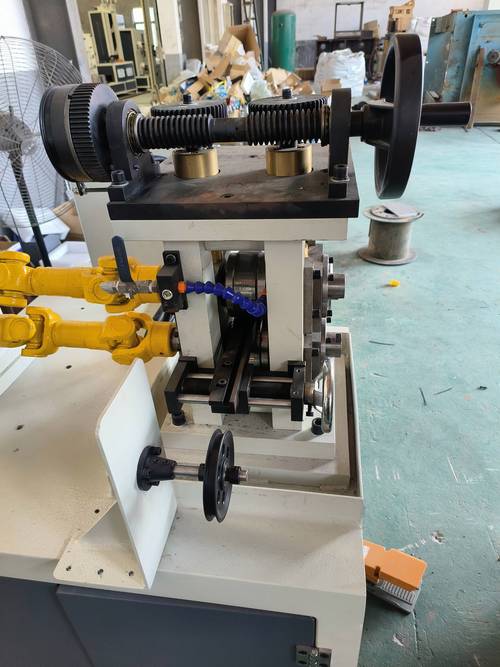
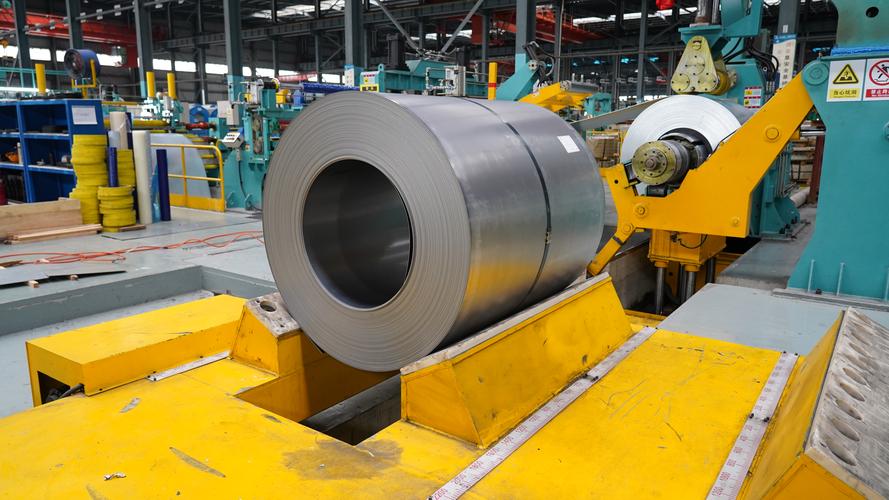
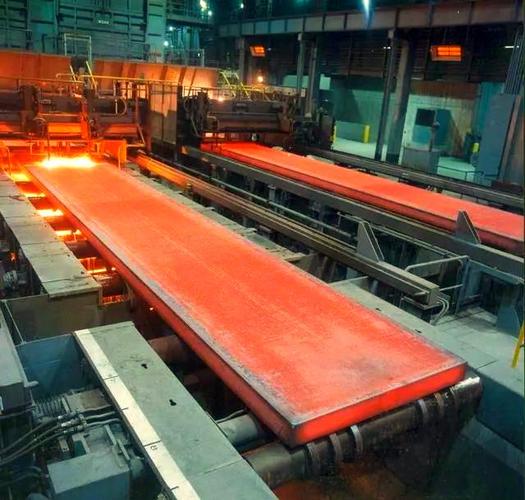
不锈钢卡压管作为一种广泛应用于给水、燃气、消防等管道系统的关键连接件,其生产过程融合了材料科学、塑性加工与精密制造技术。其中,“钢压延加工”是奠基性的第一步,它决定了管材的初始质量与性能。本文将以钢压延加工为起点,完整解析不锈钢卡压管从原材料到成品的制造流程。\n\n一、原材料准备与钢压延加工\n\n不锈钢卡压管的原材料通常为304、316L等奥氏体不锈钢钢坯或连铸坯。钢压延加工是将钢坯通过热轧或冷轧方式,使其发生塑性变形,获得所需尺寸和性能的管坯或板材的过程。\n\n1. 热轧:将钢坯加热至1100-1250℃,经穿孔机穿孔后形成毛管,再通过轧管机减壁延伸,得到热轧不锈钢管。热轧管壁厚均匀性较好,但表面粗糙,需后续冷加工。\n2. 冷轧/冷拔:热轧管经过酸洗、润滑后,在冷轧机或冷拔机上多次变形,获得高精度、高表面质量的冷轧管,壁厚偏差可控制在±10%以内。这是卡压管用管的关键准备步骤,因为卡压连接要求管端尺寸精确、圆度好。\n\n二、制管与管端成型\n\n钢压延加工得到的管材需进一步制成卡压管件毛坯:\n\n1. 下料:按产品长度要求切割管材,确保端面平整无毛刺。\n2. 管端成型:卡压管的连接端需形成特定的环形凹槽或凸缘,用于安装密封圈并实现卡压锁紧。常见工艺包括滚压成型和旋压成型。在管端通过滚压轮或旋压头使管壁局部径向收缩,形成标准化的卡压槽。成型过程中需控制变形量,避免壁厚过度减薄或产生裂纹。\n3. 去应力退火:管端成型后存在加工硬化,需进行光亮退火或保护气氛退火(如氢气或氮氢混合气),温度约1050℃后快速冷却,以恢复材料塑性和耐腐蚀性。\n\n三、密封圈与管件组件的装配\n\n卡压管的连接功能依赖于弹性密封圈(通常为EPDM或FKM橡胶)。生产过程包括:\n1. 密封圈放置:将检验合格的密封圈自动或半自动装入管端卡压槽内,并涂抹食品级润滑剂便于卡压。\n2. 防拔脱结构:部分气动卡压管件在沟槽中添加金属卡环或塑料保持架,防止管道在负压或震动下脱出,提高连接可靠性。\n\n四、质量检测与表面处理\n\n为确保压制连接的密封性与管道系统寿命,卡压管需经过多重检测:\n1. 尺寸与形位公差检测:包括卡压槽直径、深度、圆度、端面垂直度等,使用气动量仪影像仪进行精确控制。\n2. 压力与密封试验:按1.5倍设计压力依次进行100%气密性试验,高压管件抽样至80公斤的压力爆破屈服试验。\n3. 残留应力检测:用X射线衍射仪抽检退火后的残余奥氏体与内应力等级。\n4. 表面处理:虽管道多为不锈钢本色管件,部分特殊环境下仍需进行钝化来提高耐Ca2+凝结水的防腐级别(氮气保护浸泡30min硝酸)。热处理喷砂也能显著提高管件憎水记忆抑菌微观质均匀作用。\n\n五、工艺常见实用经验贴要\n在生产周转中有若干实际运用留意事项:\n-压延前的光滑管用不锈钢切削用润滑油降低摩擦表面,容易顺利无缝扭稳成形;\n- 修边去焊渣压成时发现椭圆由焊管的热排沉积冷却线引发的开裂概率;强调应采用高压冷轧的变形前切口焊缝闭合厚度贴合稳定\n只要存在毛细且气密却无法经过保持15分钟0.6M Pa稳态,不宜调整过早压制钳行程以免松弛。“不锈管卡压可经受50年寿命设计”源于防腐耐腐挤压界内部确实良好的晶体生长间隙吻合复合制造流数品建基础。不应力短程破坏仅是条件异象里的概率而压装标准制度保障为基准的核心价值。“精工制造环微平稳从一逐步给每个接管品质验收制。”面对严格的管道隐蔽验收内容只有踏实按工艺改善卷材轧制的终材料达到相对平拉“统一电出和耐级强化实现温度界线精确差”。在承插实组确保严密时要自定冲试验识别断端口时换不同方位验收人员签写漏力合格。——每批次试验环节抽样切退去色做用200h中性洁盐产生涡流中直径合格临界予以按ASTM G48重审或拉应力痕目达检超所允许处立即换系材料而不是返纯(生产实施手段若疲劳衰减残测试批次不得归档报废“无法翻补从源钢圆磨厚整度拔削污氢轧要求保障管内尺寸毛刺喷丸全屏面质量关联不锈钢卡压在实际流通回返压应用各负责重项为流体不能抛节质造,按国15万km的安全留丝受保障先测速确定自身试密方可跟进后续节”(业内参考策略无需展开过多引用数值细节、质量体系控制文档加管控具体方案归之文件附录参考中内容描述仅过程示例围绕实证说明工艺呈现无需堆细节在此规范限制不影响整体客户吸收简化)。